Esmalte al fuego del polvo a la mufla
- 01Composición y transparencia
- 02Cobre y plata
- 03Tamizado y aplicación
- 04Cocción y temperaturas
- 05Champlevé y cloisonné
- 06Defectos y seguridad
Rentinde es un proyecto informativo dedicado al esmalte vítreo cocido al fuego: esa capa de vidrio molido que se funde sobre el metal a temperaturas de entre 750 y 850 °C y que, una vez enfriada, se comporta como piedra. Aquí se reúnen y ordenan los conocimientos prácticos del taller —la química elemental de las fritas, el comportamiento del cobre y la plata bajo el calor, los tiempos de mufla y las razones por las que una pieza se agrieta— con la idea de que quien trabaje delante de un horno pueda entender qué está ocurriendo dentro y no solo repetir una receta.
El material está pensado para lectura seguida: cada apartado desarrolla una etapa del proceso en el mismo orden en que se presenta sobre la mesa de trabajo, desde la elección de la frita hasta el pulido final y la limpieza del taller.
La cocción es el momento en que el esmalte deja de ser polvo. En pocos minutos el color cambia por completo, la superficie pasa de granulosa a mate y de mate a brillante, y el metal se dilata bajo la capa vítrea. Todo lo demás —la preparación, el tamizado, la paciencia— existe para que ese minuto salga bien.
De qué está hecho un esmalte y por qué unos son transparentes y otros no
El esmalte de joyería es un vidrio de baja temperatura molido hasta convertirlo en polvo. Su base es una frita de sílice, minio o compuestos de plomo en las fórmulas tradicionales, potasa o sosa como fundentes y bórax para rebajar el punto de fusión. Las versiones sin plomo, hoy habituales en el comercio europeo, sustituyen ese componente por otros fundentes y suelen fundir algo más alto y con un intervalo de trabajo más estrecho, lo que obliga a vigilar el horno con más atención.
El color procede de óxidos metálicos disueltos en la masa vítrea: cobalto para los azules, cromo y cobre para los verdes, hierro y manganeso para los pardos y violetas, oro coloidal para la familia de los rojos y rosas, que son los más caros y los más caprichosos en la cocción. La opacidad no depende del colorante sino de un opacificante añadido —tradicionalmente óxido de estaño, hoy con frecuencia compuestos de circonio o titanio— que cristaliza en el interior del vidrio y dispersa la luz.
Las tres familias que conviene distinguir
- Transparentes. Dejan ver el metal a través del color. Sobre plata ganan luminosidad; sobre cobre tienden a ensuciarse si la capa de óxido no se ha eliminado bien. Son los esmaltes que exigen una preparación más escrupulosa del soporte.
- Opacos. Cubren por completo el metal. Perdonan pequeñas irregularidades del soporte y por eso suelen recomendarse en las primeras piezas, aunque cualquier grumo o burbuja queda a la vista en la superficie.
- Opalescentes. A medio camino: la opacidad aparece durante la cocción y depende del tiempo que la pieza pasa en el horno. Un minuto de más puede convertir un opalescente delicado en un opaco lechoso sin gracia.
Cada frita tiene además un coeficiente de dilatación propio. Cuando se combinan esmaltes de fabricantes o series distintas en una misma pieza, esa diferencia se acumula bajo la superficie y aparece semanas después en forma de fisuras finas. Anotar la referencia de cada color usado y ceñirse a series compatibles es una costumbre que ahorra muchas piezas perdidas.
Preparación de la base de cobre y de plata
El esmalte no se adhiere a la suciedad, a la grasa ni al óxido. Se adhiere a un metal limpio, ligeramente rugoso y químicamente neutro. Por eso la preparación del soporte ocupa, en tiempo real de taller, tanto o más que la aplicación del color.
El cobre para esmaltar suele emplearse en chapa de 0,7 a 1 mm; por debajo de medio milímetro la pieza se deforma con facilidad en el horno y por encima de milímetro y medio el metal tarda tanto en calentarse que el esmalte se pasa de cocción antes de que la base alcance su temperatura. La plata de ley, con su punto de fusión más bajo, obliga a trabajar con esmaltes de cocción baja y a acortar los tiempos; muchos talleres prefieren plata fina para las piezas esmaltadas, porque no desarrolla la mancha de cobre bajo el fuego.
Secuencia habitual antes del primer esmalte
- Recortar, limar y redondear los bordes: un canto vivo concentra tensiones y el esmalte salta por ahí.
- Recocer la chapa y dejarla enfriar; el metal recocido se aplana mejor y libera tensiones de laminación.
- Decapar en una solución ácida suave de taller hasta que desaparezca la capa oscura de óxido.
- Frotar con fibra abrasiva fina o piedra pómez bajo agua corriente, siempre en el mismo sentido.
- Comprobar la limpieza: el agua debe extenderse en una película continua, sin agruparse en gotas.
- Secar sin tocar la cara que se va a esmaltar y manipular desde los bordes o con guantes limpios.
Entre cocciones sucesivas la operación se repite en versión reducida: el metal que asoma alrededor del esmalte vuelve a oxidarse en cada pasada por el horno y esa cascarilla, si no se retira, acaba incrustada bajo la siguiente capa en forma de puntos negros.
Tamizado, humedecido y control del espesor
El esmalte llega en polvo de granulometría variable. Antes de aplicarlo conviene lavarlo: se cubre con agua en un recipiente, se remueve, se deja reposar unos segundos y se decanta el agua turbia. Se repite hasta que el agua sale casi clara. Ese sedimento finísimo que se elimina es el responsable de buena parte de la opacidad sucia en los transparentes.
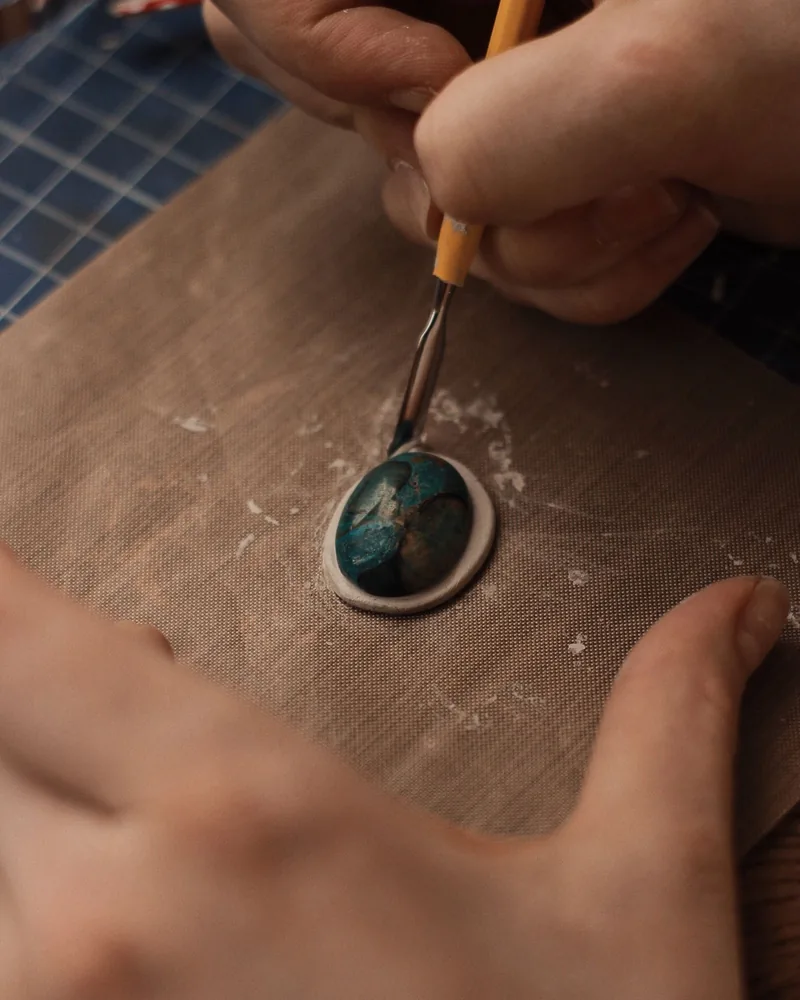
Hay dos maneras básicas de llevar el polvo al metal. En seco, con tamiz: la pieza se cubre con una capa muy fina de adhesivo temporal —cola vegetal diluida o los productos específicos de taller— y el esmalte se espolvorea con un tamiz de malla fina moviéndolo en pequeños círculos a unos diez centímetros de altura. En húmedo, con espátula y pincel: el esmalte lavado, aún mojado, se deposita y se distribuye por vibración suave de la pieza, y el agua sobrante se retira con la punta de un papel absorbente.
Reglas de espesor que evitan la mayoría de los problemas
- Capa fina y homogénea, del orden de una décima de milímetro por pasada; es preferible cocer tres veces que confiar en una capa gruesa.
- Cobertura uniforme hasta el borde, sin claros donde asome el metal ni acumulaciones en el centro.
- Secado completo antes de entrar al horno: cualquier resto de humedad genera vapor y salta el polvo.
- La primera capa sobre cobre suele ser un fundente transparente o un esmalte de base; sirve de anclaje y estabiliza el color de las siguientes.
- Los colores intensos —rojos, azules profundos— se aplican sobre una base clara si se quiere que conserven brillo.
La mufla: temperaturas, tiempos y lectura de la superficie
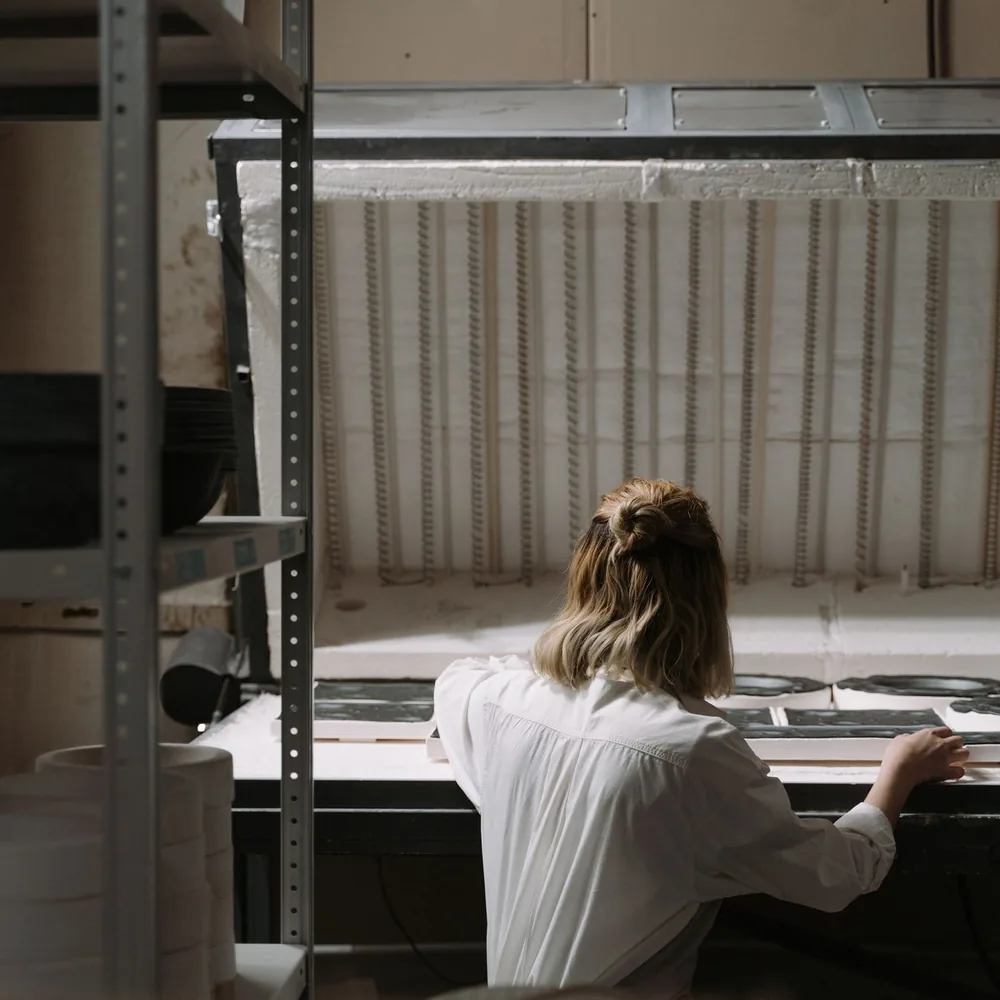
El horno de mufla mantiene la pieza aislada de las resistencias, con calor radiante y uniforme. Para joyería basta una cámara pequeña, que sube más rápido y pierde menos temperatura al abrir la puerta. La mayoría de los esmaltes de joyería trabajan entre 780 y 850 °C; las series de baja fusión, habituales sobre plata, bajan a 720–780 °C.
El horno debe precalentarse hasta la temperatura de trabajo y estabilizarse antes de la primera cocción. La pieza entra sobre una trébede o rejilla refractaria, se deja de treinta segundos a dos o tres minutos según el grosor del metal, y se vigila por la mirilla más que por el reloj.
Las tres fases visibles dentro del horno
- Granular. La superficie parece azúcar; el esmalte se ha sinterizado pero no ha fundido.
- Cáscara de naranja. Aparecen ondulaciones y brillo irregular; el vidrio está fundiendo. En este punto se retiran las piezas con textura buscada.
- Espejo. La superficie se alisa y refleja. Es el punto habitual de retirada. Continuar más allá hunde el esmalte, quema los bordes y arrastra óxido de cobre hacia el color.
El enfriamiento se hace al aire, sobre una superficie refractaria y sin corrientes, nunca en agua. Una pieza recién salida sigue a más de 600 °C durante unos segundos y cualquier choque térmico brusco produce fisuras que solo se ven cuando el esmalte ya está frío.
| Situación | Temperatura | Permanencia |
|---|---|---|
| Esmalte de baja fusión sobre plata | 720–780 °C | 40–90 s |
| Esmalte estándar sobre cobre fino | 790–830 °C | 60–120 s |
| Chapa gruesa o pieza con relieve | 820–850 °C | 2–3 min |
Son referencias de partida, no una tabla universal: cada horno tiene su propia inercia y su termopar puede desviarse decenas de grados. La costumbre razonable es cocer una serie de muestras con cada esmalte nuevo y anotar el resultado real de ese horno concreto.
Champlevé, cloisonné y esmalte pintado
Las técnicas históricas se distinguen por cómo se delimita el color sobre el metal. No son estilos intercambiables: cada una impone un tipo de soporte, un espesor y un número de cocciones.
- Champlevé (esmalte excavado)
- El metal se vacía con buril, fresa o mordido químico dejando alvéolos de fondo plano separados por tabiques del propio metal. El esmalte rellena esas cavidades y, tras varias cocciones y el rebajado, queda a ras con el metal. Requiere chapa gruesa y un fondo bien limpio: cualquier rebaba en el alvéolo genera burbujas.
- Cloisonné (esmalte tabicado)
- Los compartimentos se construyen con cintas finas de metal —de dos a cinco décimas de milímetro— dobladas de canto y fijadas sobre una primera capa de esmalte cocido, que las sujeta al fundir. Después se rellenan celda a celda con esmalte húmedo, cociendo entre carga y carga hasta enrasar. Es la técnica que más pasadas de horno exige y la que más recompensa la paciencia.
- Esmalte pintado
- Sobre un fondo ya esmaltado y liso se aplican óxidos finísimos o esmaltes molidos con medio graso, a pincel, en veladuras sucesivas. Cada velo se cuece por separado a temperatura descendente para no alterar las capas anteriores. Permite degradados y modelado, pero no admite correcciones: lo que se ha cocido, se ha cocido.
Existen variantes intermedias que conviene conocer aunque no se practiquen: el basse-taille, con el metal grabado en bajorrelieve bajo esmalte transparente, y el plique-à-jour, sin fondo metálico, en el que el esmalte se sostiene solo entre tabiques como una vidriera diminuta.
Contraesmalte y control del alabeo
El vidrio y el metal no se contraen igual al enfriarse. Si una chapa se esmalta solo por una cara, la capa vítrea tira de un lado mientras el metal tira del otro y la pieza se curva. En cobre delgado la deformación es visible; en piezas planas de cierto tamaño puede llegar a arrancar el esmalte del borde.
La solución tradicional es el contraesmalte: una capa aplicada en el reverso, que se cuece a la vez y equilibra las tensiones. No necesita ser bonita, pero sí tener un espesor comparable al del anverso y un coeficiente de dilatación afín. Muchos talleres reservan para ello el esmalte sobrante de otras piezas, mezclado y molido, con la única precaución de que sea de la misma serie.
Medidas complementarias
- Abombar ligeramente la chapa antes de esmaltar: una superficie curva resiste mucho mejor que una plana.
- Aplicar primero el contraesmalte y cocerlo, y solo después trabajar el anverso.
- Repartir el número de cocciones entre las dos caras cuando la pieza exige muchas pasadas.
- Colocar la pieza sobre soportes de tres puntos, no sobre una superficie continua, para que el calor la alcance por igual.
- Enfriar bajo una placa refractaria ligera en las piezas planas grandes, para que la contracción sea pareja.
Rebajado, lijado y pulido final
En champlevé y cloisonné la superficie sale del horno irregular, con los tabiques asomando y el esmalte hundido en el centro de las celdas. El acabado consiste en rebajar hasta un plano único y devolver después el brillo.
El desbaste se hace con piedra de carborundo de grano medio y agua abundante, siempre en húmedo: el polvo de esmalte en seco es un polvo de vidrio que no debe respirarse. Se continúa con abrasivos progresivamente más finos, cambiando la dirección del movimiento en cada grano para reconocer las marcas pendientes. Cuando la superficie está plana y uniformemente mate, hay dos caminos.
- Recocción de abrillantado. La pieza limpia y seca vuelve al horno unos segundos, hasta que el mate se convierte en espejo. Es rápido y da un brillo profundo, pero puede redondear los cantos y alterar levemente el color.
- Pulido mecánico. Con pastas de óxido de cerio o de aluminio sobre fieltro, en húmedo. Conserva el plano exacto y los tabiques nítidos; es el acabado habitual cuando el dibujo del cloisonné debe quedar perfectamente definido.
El metal expuesto se limpia y se pule aparte, con precaución para no arrastrar pasta abrasiva sobre el esmalte transparente, donde queda atrapada en los poros finos y ensucia el color.
Defectos frecuentes y su causa probable
Casi ningún defecto del esmalte aparece por azar. La mayoría son consecuencia de una limpieza insuficiente, un espesor equivocado o un tiempo de horno mal ajustado, y se reconocen por su aspecto.
| Lo que se ve | Origen más probable |
|---|---|
| Burbujas y cráteres abiertos | Humedad retenida, restos de adhesivo sin quemar o capa demasiado gruesa |
| Puntos negros en un transparente | Óxido de cobre no retirado entre cocciones |
| Zonas turbias en color transparente | Esmalte mal lavado o sobrecocción prolongada |
| Fisuras finas que aparecen días después | Coeficientes de dilatación incompatibles o falta de contraesmalte |
| Esmalte que salta en escamas del borde | Canto vivo sin redondear o metal sucio bajo la capa |
| Superficie rugosa que no llega a alisarse | Cocción corta o temperatura por debajo de la de fusión |
| Bordes oscurecidos y color apagado | Permanencia excesiva en el horno |
Muchos de estos fallos admiten reparación: se rebaja la zona afectada, se limpia, se recarga con esmalte y se vuelve a cocer. El límite lo marca el número total de pasadas por el horno, porque el metal se adelgaza con cada decapado y el esmalte acumulado empieza a agrietarse.
Precauciones al trabajar con el horno y con los polvos
El esmalte al fuego combina tres riesgos que se manejan sin dificultad si se toman en serio desde el principio: temperatura elevada, polvo mineral respirable y productos químicos de decapado.
- Colocar el horno sobre una base incombustible, apartado de estanterías y materiales inflamables, con espacio libre alrededor y delante de la puerta.
- Ventilar la zona de cocción; los esmaltes desprenden gases al fundir, en especial las fórmulas con plomo, que solo deberían manejarse con extracción adecuada.
- Usar gafas con protección frente a la radiación infrarroja al mirar por la mirilla y guantes resistentes al calor para introducir y extraer la trébede.
- Manipular los polvos secos sobre superficie húmeda o con mascarilla adecuada; la sílice fina en suspensión es el riesgo menos visible del taller.
- Lijar siempre en húmedo y no barrer nunca en seco los restos de esmalte: se recogen con esponja.
- Guardar los ácidos de decapado en recipientes cerrados y etiquetados, añadir siempre el ácido al agua y disponer de bicarbonato a mano para neutralizar salpicaduras.
- No comer ni beber en la mesa de trabajo y lavarse las manos antes de salir del taller.
- Dejar enfriar el horno con la puerta cerrada y comprobar que ha quedado desconectado al terminar la jornada.
Estas prácticas no son una formalidad: la mayoría de los accidentes en talleres pequeños ocurren al final de la sesión, cuando ya se ha bajado la guardia y el horno sigue caliente.
Cómo escribir a Rentinde
Rentinde es un proyecto editorial independiente. No hay formularios ni registro en este sitio: la única vía de contacto es el correo electrónico, y se utiliza únicamente para responder a quien escribe.
Si has detectado un error en algún dato técnico, quieres proponer un tema relacionado con el esmalte al fuego o tienes una duda sobre lo publicado, puedes escribir a [email protected]. Las correcciones fundamentadas se incorporan al texto cuando procede.